

10611-RW 60° 콘 시트 또는 접착 씰용 미터법 수형 이중 사용
Cat:OPK 표준용 원피스 호스 피팅
1. 원료 : 탄소강 및 스테인레스 스틸 사용 가능 2. 표준 도금 : 3가 아연 도금 (Cr3 / Chrome Free), Silver & Yellow 3. 염수 분무 테스트: >72시간(고객이 더 높은 요구 사항을 갖고 있는 경우 200시간으로도 가...
See Details유압 시스템은 산업 및 이동 장비에서 가장 강력하고 신뢰할 수 있는 힘 전달 기술 중 하나이지만 매년 심각한 작업장 부상의 상당 부분을 담당하고 있습니다. 유압유 주입 부상 , 호스 파열 사고 및 고압 누출로 인해 매년 수천 건의 시간 손실 사고가 발생합니다. 건설, 농업, 제조업, 해양산업 전반에 걸쳐 좋은 소식은 운영자가 입증된 안전 관행을 따르면 이러한 사고의 대부분을 예방할 수 있다는 것입니다.
이 기사에서는 실제 데이터와 엔지니어링 원칙을 바탕으로 실행 가능한 10가지 유압 안전 팁을 제공합니다. 당신이 함께 일하든 굴착기 유압 호스 작업 현장의 조립 또는 관리 산업용 유압 호스 생산 시설의 네트워크인 경우 이러한 지침은 일상적인 작업에 직접 적용됩니다. 빠른 개요를 보려면 먼저 요약 표를 읽은 다음 세부 섹션을 사용하여 안전 프로그램을 구축하거나 새로 고치십시오.
| # | 안전 수칙 | 주요 위험 해결 | 우선순위 수준 |
|---|---|---|---|
| 1 | 유지보수 전 감압 | 수액주입 부상 | 심각 |
| 2 | 호스와 부속품을 정기적으로 검사하십시오. | 호스 파열, 화재, 오염 | 심각 |
| 3 | 올바른 호스 등급 및 라우팅을 사용하십시오. | 조기 고장, 마모 | 높음 |
| 4 | 누출을 감지하기 위해 맨손을 사용하지 마십시오 | 수액주입, 피부침투 | 심각 |
| 5 | 호스 사양에 피팅을 맞추세요 | 분출, 누출 | 심각 |
| 6 | 적절한 PPE를 착용하세요 | 눈과 피부 부상 | 높음 |
| 7 | 최소 굽힘 반경 준수 | 내부 튜브 붕괴, 고장 | 높음 |
| 8 | 시스템 압력을 지속적으로 모니터링 | 과압, 부품 고장 | 높음 |
| 9 | 적절한 압착 도구 및 기술을 사용하십시오. | 피팅 블로우오프, 누출 | 높음 |
| 10 | 외관이 아닌 교체주기를 따르십시오 | 숨겨진 내부 저하 | 높음 |
가장 중요한 유압 안전 규칙은 시스템을 분리하기 전에 시스템의 압력을 완전히 감압하는 것입니다. 유압 호스 , 피팅 또는 구성요소. 유압 시스템은 일반적으로 200~400bar(약 3,000~6,000psi)의 압력에서 작동합니다. 이러한 압력에서 커넥터가 사전 압력 해제 없이 느슨해지면 명백하게 유휴 회로에 남아 있는 유체가 초당 400미터를 초과하는 속도로 분출될 수 있습니다. 이는 유압유 주입 부상의 메커니즘입니다. 이는 산업 유지 관리에서 의학적으로 가장 심각한 부상 유형 중 하나입니다. 내부 조직 손상은 심각하지만 상처 진입 지점은 표면적으로 경미해 보일 수 있기 때문입니다.
올바르게 감압하려면 원동기(엔진 또는 전기 모터)를 끄고, 모든 제어 밸브의 전체 동작 범위를 순환하여 액추에이터 회로에 갇힌 압력을 해제하고, 어떤 밸브든 만지기 전에 시스템 게이지의 압력이 0인지 확인하십시오. 유압 호스 fittings 또는 커넥터. 일부 회로에는 기계가 꺼진 후에도 가압된 유체를 저장하는 축압기가 포함되어 있습니다. 이러한 축압기는 제조업체의 절차에 따라 별도로 격리 및 방전되어야 합니다.
에서 굴착기 유압 호스 유지보수를 위해서는 유압 회로 작업을 시작하기 전에 모든 작업기구를 지면으로 낮추고 매달린 하중을 차단하는 것도 중요합니다. 중력 부하 실린더는 엔진 정지 후에도 지속되는 배압을 생성할 수 있으며 경험이 부족한 기술자가 이를 간과하는 경우가 많습니다.
정기 검사는 유압 안전 프로그램의 중추입니다. 에서dustrial hydraulic hose 어셈블리는 유체 입자로 인한 내부 마모, 기계 표면과의 접촉으로 인한 외부 마모, 열 순환, UV 노출 및 호환되지 않는 유체로 인한 화학적 공격의 조합을 통해 시간이 지남에 따라 성능이 저하됩니다. 구조화된 시각 및 촉각 검사 프로토콜을 통해 많은 오류를 예측하고 예방할 수 있습니다.
각 검사 중에 모든 부품 전체에서 다음과 같은 경고 표시를 찾으십시오. 유압 호스 assembly :
에서dustry guidance generally recommends visual inspection every 250 operating hours for high-cycle applications, and a comprehensive inspection including pressure testing annually or at each major service interval. Any hose that shows one or more of the above defects should be replaced immediately — not tagged for "monitor and replace next service." The cost of an unscheduled hose failure, including downtime, cleanup, and potential injury, far outweighs the cost of a proactive replacement.
위의 차트는 외부 마모가 파손의 주요 원인임을 보여줍니다. 유압 호스 실패 사례의 40%를 차지합니다. 이는 호스와 기계의 접촉을 방지하기 위해 보호 슬리브, 호스 클램프 및 올바른 라우팅을 사용하는 것의 중요성을 강조합니다. 부적절한 라우팅과 과도한 굽힘이 함께 30%를 차지하며, 이는 설치 품질이 자재 품질만큼 중요하다는 점을 강조합니다. 피팅 및 압착 실패 - 대부분은 일치하지 않는 제품을 사용하여 발생합니다. 유압 압착 피팅 또는 잘못된 압착 도구 설정 — 사례의 20%를 차지하며 올바른 도구 사용 및 사양 관행을 통해 완전히 예방할 수 있습니다. 10%의 유체 오염은 내부 튜브의 연마 입자 손상을 통해 호스 수명을 내부에서 외부로 단축시키는 소리 없는 성능 저하입니다.
오른쪽 선택 고압 유압 호스 각 회로 위치에 대한 것은 사용 가능한 가장 높은 등급을 선택하는 문제가 아니라 호스 사양을 해당 특정 회로의 작동 조건에 정확하게 일치시키는 것입니다. 각 유압 회로에는 정의된 최대 작동 압력(MWP)이 있지만 밸브 작동, 실린더 행정 종료 이벤트 및 시스템 시동 중에 압력 서지(일시적 스파이크)도 발생합니다. 이러한 서지는 정상 상태 작동 압력의 2~3배에 도달할 수 있으며 호스의 정격 충격 성능 범위 내에 있어야 합니다.
SAE J517, EN 853 및 EN 857과 같은 일반적인 호스 표준은 와이어 브레이드 및 와이어 나선형에 대한 압력 등급, 임펄스 사이클 성능 및 구성 사양을 정의합니다. 산업용 유압 호스 . 4와이어 나선형 호스(SAE 100R13 또는 EN 856 4SP와 동일)는 이동식 유압 실린더 및 조향 시스템에서 볼 수 있는 고압, 고충격 회로에 적합하고, 2와이어 브레이드 호스(SAE 100R2 / EN 853 2SN)는 중간 압력 리턴 및 배수 라인에 적합합니다.
라우팅도 똑같이 중요합니다. 배기 매니폴드에 너무 가깝게, 날카로운 금속 모서리 위 또는 고무 트랙 어셈블리 아래에 배선된 올바르게 지정된 호스는 압력 등급에 관계없이 조기에 파손됩니다. 일반 라우팅 규칙에는 열 차폐 없이 뜨거운 표면에서 최소 25mm의 간격을 유지하고, 움직이는 부품과의 접촉을 피하고, 지지되지 않는 수평 연결에 대해 500mm 이하의 간격으로 클램프를 사용하고, 시스템에 압력이 가해질 때 호스가 축 장력을 받고 있지 않은지 확인하는 것이 포함됩니다.
위의 세로 막대형 차트는 공통의 최대 작동 압력 등급을 보여줍니다. 고압 유압 호스 DN12 보어의 구조. 4SH/R15 4-나선형 구조는 최대 420bar의 작동 압력을 제공하므로 굴착기, 불도저 및 광산 기계와 같이 압력과 충격 요구가 모두 극단적인 무거운 이동 장비에 대한 표준 선택입니다. 160bar 정격의 단일 와이어 브레이드 1SN 구조는 저압 파일럿 및 리턴 라인에만 적합합니다. 일반적인 조달 지름길인 회로 요구 사항보다 한 단계 낮은 호스 구조를 선택하면 호스가 정상 작동 중에 정상 상태 정격 압력을 결코 초과하지 않더라도 충격 부하 조건에서 조기 고장 가능성이 크게 높아집니다.
유압액 주입 부상은 진입 상처(일반적으로 작은 핀홀)가 내부 조직 손상의 실제 정도를 가리기 때문에 응급 상황으로 분류됩니다. 에이 유압 호스 300bar의 핀홀 누출은 피부, 지방, 근육을 관통할 수 있는 충분한 속도와 압력으로 유체 제트를 생성하여 유압 오일(또는 생분해성 에스테르 유체)을 조직 깊숙이 주입합니다. 주변 조직은 급속한 염증성 괴사로 반응하며, 몇 시간 내에 수술로 괴사조직을 제거하지 않으면 부상으로 인해 영구적인 장애나 절단이 발생할 수 있습니다.
의심되는 유압 누출 위치를 찾는 올바른 방법은 안전 안경을 착용한 상태에서 호스와 피팅 표면을 따라 천천히 움직이는 판지나 종이 조각을 사용하는 것입니다. 유체 제트는 종이에 젖은 표시를 남겨 피부 접촉 없이 누출 위치를 나타냅니다. UV-가시 추적기를 유압유에 도입하는 형광 염료 키트는 가압된 구성 요소를 만질 필요 없이 피팅, 매니폴드 표면 및 실린더 로드 씰에서 누출 유형의 누출을 찾는 데 널리 사용됩니다. 이러한 염료 키트는 대부분의 석유 기반 및 생분해성 유압유와 호환되며 권장 복용량 수준에서는 유체 성능에 영향을 미치지 않습니다.
유압유 주입 부상이 발생하면 영향을 받은 사람을 즉시 응급실로 데려가야 하며 치료 의사에게 상처에 단순한 베임이나 구멍이 아닌 유압유 주입이 관련되어 있다는 사실을 알려야 합니다. 치료는 보수적이지 않고 수술적이어야 하며 손상부터 괴사조직 제거까지의 시간이 결과를 결정하는 주요 요인입니다.
유압 호스 피팅 호스 본체가 연결되는 시스템으로 설계되었습니다. 특정 인서트 직경, 페룰 벽 두께 및 압착 형상을 사용하여 하나의 호스 구조용으로 설계된 피팅은 공칭 보어 크기가 동일해 보이더라도 다른 호스 브랜드 또는 구조에 장착할 때 안정적으로 작동하지 않습니다. 일치하지 않는 어셈블리는 낮은 압력에서 누출이 없는 것처럼 보일 수 있지만 전체 작동 압력 또는 임펄스 주기에 노출되면 치명적인 실패를 겪을 수 있습니다.
사이에 일치해야 하는 주요 매개변수 유압 호스 connector 어셈블리 및 해당 호스트 호스는 내경 크기(ID), 호스 외경(OD) 공차 밴드, 내부 튜브 재질 호환성 및 압력 등급입니다. 유압 압착 피팅 또한 각 특정 피팅-호스 조합에 대해 올바른 압착 다이 세트와 목표 압착 직경이 필요합니다. 이러한 사양은 피팅 제조업체가 압착 차트에 게시하고 정확하게 따라야 합니다. 과도한 압착은 내부 튜브를 붕괴시키고 흐름을 제한합니다. 언더 크림핑을 하면 피팅이 고정되지 않고 압력을 가할 때 파열되기 쉽습니다.
스레드 끝 연결의 경우 스레드 유형을 올바르게 일치시키는 것도 마찬가지로 중요합니다. BSP(영국 표준 파이프), NPT(National Pipe Thread), JIC 37도 플레어, ORFS(O-링 페이스 씰) 및 SAE 코드 61/62 플랜지 연결은 일부 표면적 치수 유사성에도 불구하고 상호 교환이 불가능합니다. NPT 암 포트에 장착된 BSP 수는 조이는 것처럼 보일 수 있지만 나사산 형태와 밀봉 메커니즘이 다르기 때문에 압력이 가해지면 누출됩니다.
| 스레드/끝 유형 | 밀봉방식 | 최대 압력 범위 | 공통 응용 |
|---|---|---|---|
| ORFS(SAE J1453) | 평평한 면에 O-링 | 최대 420bar | 높음-pressure lines, mobile equipment |
| JIC 37° 플레어 | 금속-금속 플레어 시트 | 최대 345bar | 일반 유압배관 |
| BSPP(G나사) | 접착 씰 또는 O-링 | 최대 350bar | 유럽의 산업 시스템 |
| SAE 플랜지(코드 61/62) | 홈에 있는 O-링, 볼트 체결 | 최대 420bar (Code 62) | 대구경, 매우 높은 압력 |
| NPT(테이퍼) | 나사 간섭 밀봉제 | 최대 200bar | 저기압, 북미 시장 |
유압 작업을 위한 개인 보호 장비에는 화학물질 방지 보안경 또는 안면 가리개, 작동 온도 범위에 맞는 방수 장갑 및 발가락이 강철로 된 신발이 포함되어야 합니다. 작동 조건에서 고압 회로 근처에서 작업할 때(예: 압력 판독 또는 시스템 실시간 조정 수행) 안면 보호대는 예상치 못한 피팅 실패로 인한 스프레이로부터 얼굴 전체를 보호하므로 보안경만 사용하는 것보다 더 좋습니다. 80~90°C(연속 작업 산업 시스템의 일반적인 작동 온도)의 유압 오일은 유체 자체의 화학적 자극 특성 외에도 피부 접촉 시 열화상을 유발합니다.
매 유압 호스 최소 굽힘 반경이 공시되어 있습니다. 즉, 내부 튜브가 영구적으로 변형되거나 보강층이 꼬이지 않고 수용할 수 있는 가장 촘촘한 곡선입니다. 호스가 이 반경 아래로 구부러지면 내부 튜브가 구부러진 부분 내부에서 부분적으로 붕괴되어 흐름을 제한하고 충격 압력으로 인해 피로해지고 파손되는 응력 집중 지점이 생성됩니다. 일반적인 DN16(5/8") 2와이어 브레이드 호스의 경우 최소 굴곡 반경은 약 130mm입니다. 굴곡을 줄이기 위해 엘보우 피팅을 사용하지 않고 좁은 공간을 통해 호스를 라우팅하는 것은 굴삭기 유압 시스템에서 흔히 발생하는 설치 오류입니다. 제한된 공간으로 인해 기술자는 45° 또는 90° 엘보우를 사용하는 대신 호스를 모서리 주위로 강제로 밀어야 합니다. 유압 호스 fittings .
압력 릴리프 밸브는 유압 시스템의 주요 과압 보호 장치이지만 올바른 설정 압력에서 열리고 있는지 정기적인 확인이 필요합니다. 공칭 설정보다 15~20% 정도 높게 드리프트된 릴리프 밸브는 안전 계수를 초과하는 압력에 호스와 피팅을 노출시킬 수 있습니다. 예정된 서비스 중 주요 테스트 지점에서 보정된 글리세린 충전 게이지를 사용하고 각 릴리프 밸브가 사양의 ±5% 내에서 열리는지 확인하십시오. 전자 압력 변환기가 장착된 시스템의 경우 매년 참조 표준에 따라 교정되도록 하십시오.
레이더 차트는 감사된 유지 관리 프로그램 데이터를 기반으로 건설/이동 장비 및 산업 제조 분야 전반의 유압 안전 관행 준수 수준을 비교합니다. 건설 부문에서는 강력한 감압 및 검사 준수를 보여주지만(세목을 끄는 현장 사고에 따른 가시적인 규제 압력으로 인해 발생하는 것으로 보입니다), 현장 호스 교체 중 압력 게이지 교정 및 굽힘 반경 준수에서는 낮은 점수를 받았습니다. 산업 제조는 사내 엔지니어링 및 HSE 팀의 영향을 반영하여 더 높은 PPE 및 피팅 사양 준수를 보여줍니다. 두 부문 모두 점수가 낮은 측면에서 개선할 수 있는 명확한 기회가 있으며, 이러한 특정 관행에 대한 목표 교육은 일반적으로 한 번의 유지 관리 주기 내에 유압 관련 사고를 측정할 수 있게 줄여줍니다.
A 유압 호스 assembly 가장 약한 압착만큼만 강합니다. 압착 공정은 기계적으로 페룰을 잠급니다. 유압 압착 피팅 호스 본체에 부착하여 압력 하에서 피팅 블로우오프를 방지하는 주요 기계적 유지력을 생성합니다. 이 프로세스에는 보정된 압착 기계, 피팅 시리즈 및 호스 OD에 맞는 올바른 다이 세트, 제조업체의 압착 사양 차트에 게시된 목표 압착 직경이 필요합니다. 크기가 작은 다이 세트, 마모된 기계를 사용하거나 측정된 압착 직경 대신 시각적 판단을 사용하여 압착을 시도하면 저압 벤치 테스트를 통과하지만 작업 조건에서는 실패할 수 있는 어셈블리가 생성됩니다.
압착 후 각각의 유압 호스 assembly 추적을 위해 조립 날짜, 호스 표준, 작동 압력 등급 및 기술자 식별자를 표시해야 합니다. 이러한 식별 방식은 항공우주 및 국방 유압 응용 분야의 표준이며 문서화된 안전 관리 시스템의 일부로 모바일 장비 및 산업 플랜트 유지 관리에 점점 더 많이 채택되고 있습니다. 추적 가능한 문서가 없는 어셈블리는 검증되지 않은 것으로 취급하고 서비스를 재개하기 전에 교체해야 합니다.
겉보기에 깨끗하고 손상되지 않은 유압 호스도 내부적으로는 상당히 성능이 저하될 수 있습니다. A의 내부 튜브 고압 유압 호스 외부에서는 보이지 않는 압력 순환으로 인한 피로 손상을 입습니다. 시간이 지남에 따라 내부 튜브에 미세 균열이 발생하여 유체가 강화 층("심지"라고 함)으로 이동하여 내부에서 외부로 와이어 부식이 가속화됩니다. 외부 물집이나 와이어 부식이 눈에 띄게 나타날 때쯤에는 호스가 고장난 후 몇 달이 아니라 며칠 또는 몇 시간이 걸릴 수 있습니다.
대부분의 호스 제조업체 및 OEM은 최대 사용 수명 지침을 발표합니다. 일반적으로 고정 설치의 경우 4~6년, 다음과 같은 주기가 높은 모바일 애플리케이션의 경우 2~3년입니다. 굴착기 유압 호스 회로. 이러한 간격은 목표가 아닌 최대 한계로 처리되어야 합니다. 높은 열이 있는 작동 환경, 공격적인 화학 물질에 대한 노출 또는 심한 충격 주기는 특정 적용 조건에 따라 더 짧은 교체 간격을 정당화할 수 있습니다.
꺾은선형 차트는 고주기 이동식 유압 응용 분야에서 서비스 3년 후 고장 확률이 어떻게 급격하게 가속화되는지 보여줍니다. 처음 2년 동안 호스 본체가 원래의 내부 튜브 무결성과 보강 와이어 인장 강도를 대부분 유지하므로 고장 확률은 낮게 유지됩니다. 3년이 지나면 누적된 충격 주기가 내부 튜브의 잔여 피로 수명을 압도하기 시작하고 고장 확률이 급격히 높아집니다. 이것이 권장되는 최대 서비스 간격이 3년 표시로 표시되는 이유입니다. 이 지점을 넘어서 호스를 작동하면 서비스 기간이 추가될 때마다 기하급수적으로 증가하는 고장 위험을 감수한다는 의미입니다. 이 임계값 또는 그 이전의 사전 교체는 조기 교체에 드는 자재 및 인건비를 고려하더라도 계획되지 않은 고장보다 훨씬 더 경제적입니다.
위의 10가지 안전 팁은 올바르게 지정되고 표준에 따라 제조된 제품에 액세스할 수 있을 때 가장 효과적입니다. 유압 호스 어셈블리 및 피팅. 압력 등급, 유체 호환성, 온도 범위, 임펄스 주기 빈도, 규제 환경 등 전체 적용 상황을 이해하는 공급업체와 협력하면 많은 유압 사고의 근본 원인인 사양 오류의 위험이 줄어듭니다.
OPK FITTING 유압 장비 공장은 중국의 전문 제조업체입니다. 유압 호스 fittings , 고압 유압 호스 및 관련 조립품 구성요소. 기계, 야금, 석유, 건설, 해양, 농업, 제약 및 식품 산업 분야에 걸친 광범위한 생산 경험을 바탕으로 OPK FITTING은 광범위한 압력 수준과 크기 기준을 제공합니다. 회사는 ODM/OEM 맞춤형 서비스를 제공합니다. 유압 압착 피팅 , 어댑터 및 전체 유압 호스 assembly 솔루션을 통해 고객은 시스템에 필요한 연결 형상, 나사산 형태, 재료 등급 및 압력 등급을 정확하게 지정할 수 있습니다.
소싱으로 산업용 유압 호스 문서화된 품질 시스템을 갖춘 제조업체의 피팅과 피팅을 구매함으로써 구매자는 이 기사에 설명된 사전 유지 관리 프로그램의 종류를 뒷받침하는 추적성과 사양에 대한 확신을 얻을 수 있습니다. 검증 가능한 압력 등급을 갖춘 호스, 게시된 압착 사양을 갖춘 피팅, 정의된 표준에 따라 제조된 어셈블리는 안전한 유압 시스템 작동의 기반입니다.
대부분 굴착기 유압 호스 제조업체와 OEM에서는 붐, 암, 버킷 라인과 같은 고주기 회로의 경우 최대 서비스 수명을 2~3년, 주행 모터 및 파일럿 회로와 같은 저주기 응용 분야의 경우 최대 4년을 권장합니다. 이 간격은 정상적인 작동 조건을 가정합니다. 거친 환경, 극한 온도 또는 높은 듀티 사이클에서 작동하는 기계는 더 자주 검사해야 하며 조기 교체가 필요할 수 있습니다. 눈에 보이는 악화(균열, 기포 또는 피팅 부식)는 항상 일정 간격보다 우선 순위가 높으며 즉각적인 교체가 필요합니다.
유압 압착 피팅 호스 외부 커버 주위의 페룰을 변형시켜 기계적인 잠금 장치를 만드는 스웨이징 또는 압착 기계로 호스 본체에 영구적으로 부착됩니다. 이 제품은 일관된 풀오프 강도와 깔끔한 외관을 제공하며 고압 및 고충격 응용 분야에 선호됩니다. 이와 대조적으로 재사용 가능한 피팅은 내부와 외부에서 호스를 고정하는 나사형 소켓과 니플을 사용하며 분해하여 새 호스 섹션으로 옮길 수 있습니다. 재사용 가능한 피팅은 압착 기계를 사용할 수 없는 현장 응급 수리에 편리하지만 일반적으로 저압 응용 분야에 적합하며 누출을 방지하기 위해 세심한 조립 검사가 필요합니다. 영구 설치 및 안전이 중요한 회로의 경우 압착된 어셈블리가 표준 선택입니다.
사용하여 고압 유압 호스 회로에 필요한 것보다 더 높은 압력 등급을 갖는 것은 일반적으로 허용되며 안전상 위험을 초래하지 않습니다. 그러나 등급이 높은 호스(예: 4와이어 나선형 구조)는 일반적으로 동일한 내경 크기의 등급이 낮은 호스보다 더 단단하고 굽힘 반경이 더 크기 때문에 제한된 설치에서 라우팅이 더 어려울 수 있다는 점은 주목할 가치가 있습니다. 또한 호스 압력 등급을 과도하게 지정하면 성능 이점 없이 자재 비용이 추가됩니다. 실질적인 권장 사항은 너무 과도하게 지정하는 것보다 표준 안전 계수 4:1의 최소 파열 대 작동 압력 비율을 사용하여 호스 압력 등급을 회로의 최대 작동 압력에 맞추는 것입니다.
식별 유압 호스 connector 스레드 유형을 위해서는 치수 측정과 스레드 형태 특성에 대한 이해가 모두 필요합니다. 가장 신뢰할 수 있는 접근 방식은 BSP, NPT, JIC, ORFS 및 미터법 나사를 포괄하는 피치 게이지와 OD 측정 인서트가 포함된 나사 식별 게이지 세트를 사용하는 것입니다. 주요 구별 기능으로는 나사산 피치(인치당 또는 mm당 나사산), 공칭 직경, 나사산 각도(BSP의 경우 55°, NPT 및 JIC의 경우 60°), 밀봉면 또는 O-링 홈의 유무 등이 있습니다. 의심스러운 경우, 공칭 크기만을 기준으로 가정하기보다는 교체 어셈블리를 주문하기 전에 식별을 위해 포트 또는 피팅 부품을 공급자에게 가져와야 합니다.
만약 유압 호스 작동 중 파열이 발생할 수 있으므로 가장 중요한 것은 운전자와 주변 사람의 안전입니다. 가능한 한 빨리 장비를 끄거나 펌프를 정지하여 구동 압력을 제거하고 파열된 호스 바로 근처에 있는 사람을 대피시키십시오. 시스템의 압력이 완전히 감압된 것으로 확인될 때까지 고장난 호스에 접근하지 마십시오. 모든 직원에게 유압유 접촉이 있는지 확인하십시오. 관통상이 아무리 작더라도 즉시 병원에 가야 하는 응급 상황으로 처리해야 합니다. 현장을 안전하게 만든 후 고장난 어셈블리를 제거하기 전에 고장 위치, 호스 표시 및 작동 조건을 문서화하십시오. 이 정보는 고장 근본 원인을 식별하고 재발을 방지하는 데 유용합니다.
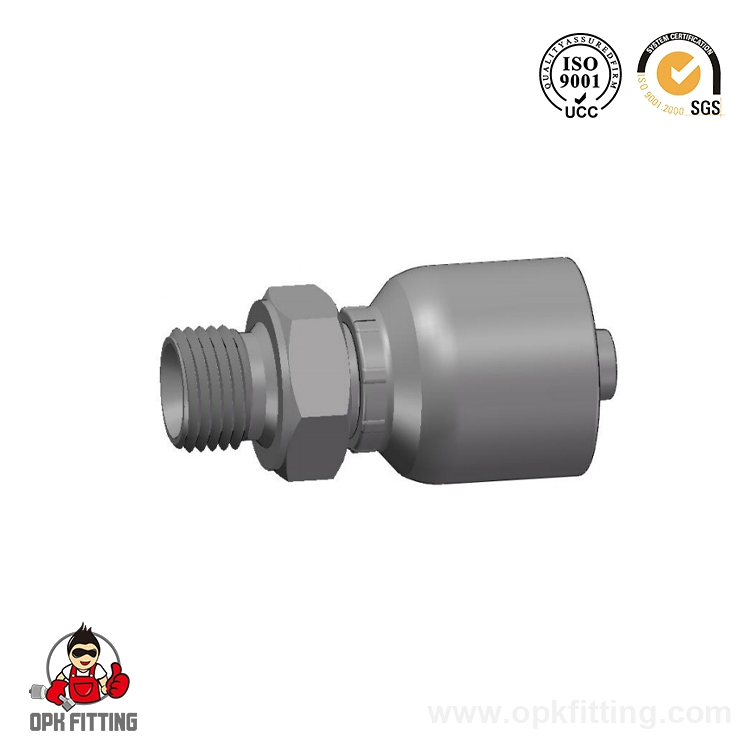
1. 원료 : 탄소강 및 스테인레스 스틸 사용 가능 2. 표준 도금 : 3가 아연 도금 (Cr3 / Chrome Free), Silver & Yellow 3. 염수 분무 테스트: >72시간(고객이 더 높은 요구 사항을 갖고 있는 경우 200시간으로도 가...
See Details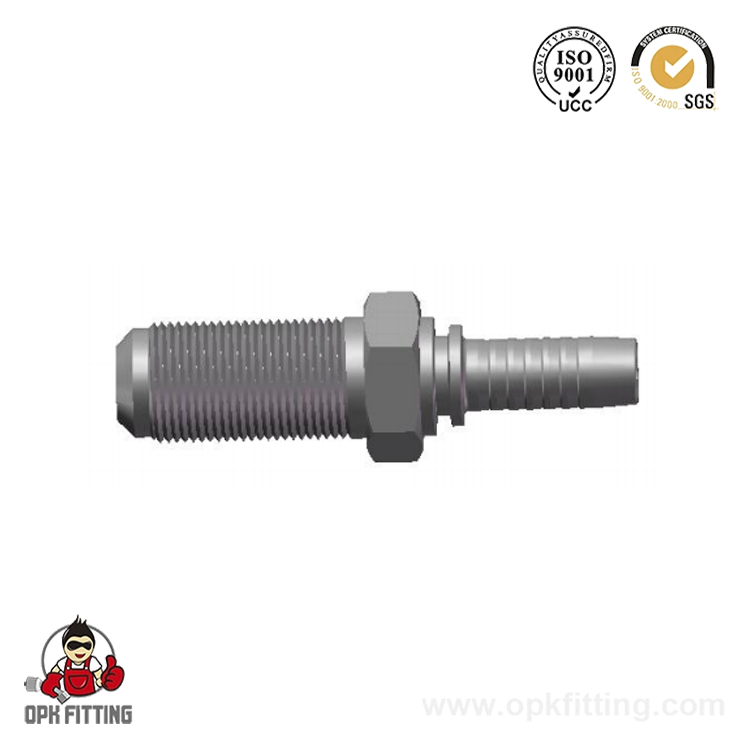
1. 원료: 탄소강 및 스테인레스 스틸 사용 가능 2. 표준 도금: 3가 아연 도금(Cr3/무크롬), 은색 및 황색 3. 염수 분무 시험: > 72시간(고객이 더 높은 요구 사항을 갖고 있는 경우 200시간으로도 가능) ...
See Details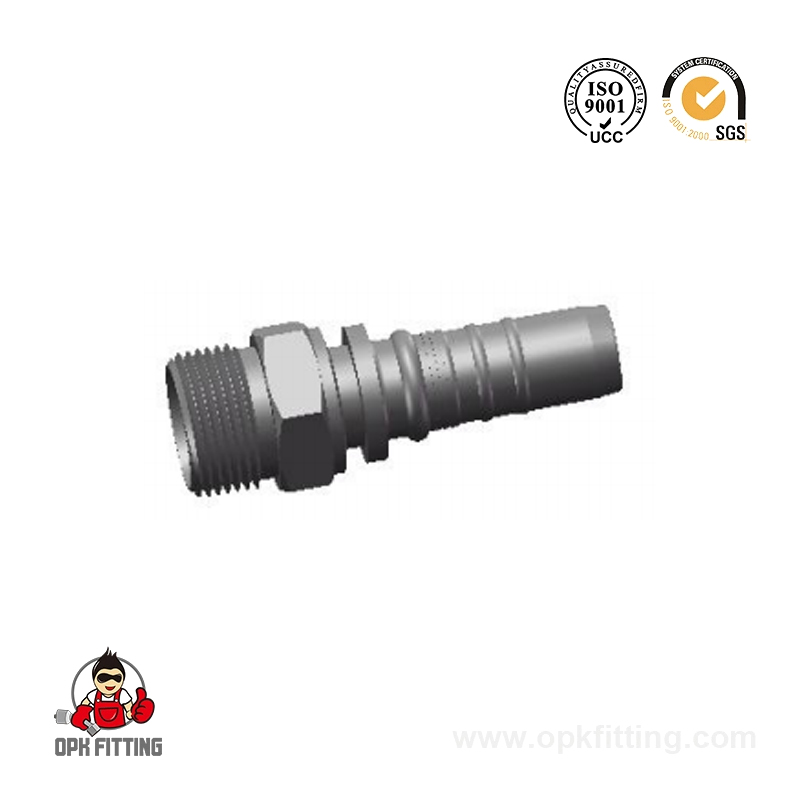
1. 원료 : 탄소강 및 스테인레스 스틸 사용 가능 2. 표준 도금 : 3가 아연 도금 (Cr3 / Chrome Free), Silver & Yellow 3. 염수 분무 테스트: >72시간(고객이 더 높은 요구 사항을 갖고 있는 경우 200시간으로도 가...
See Details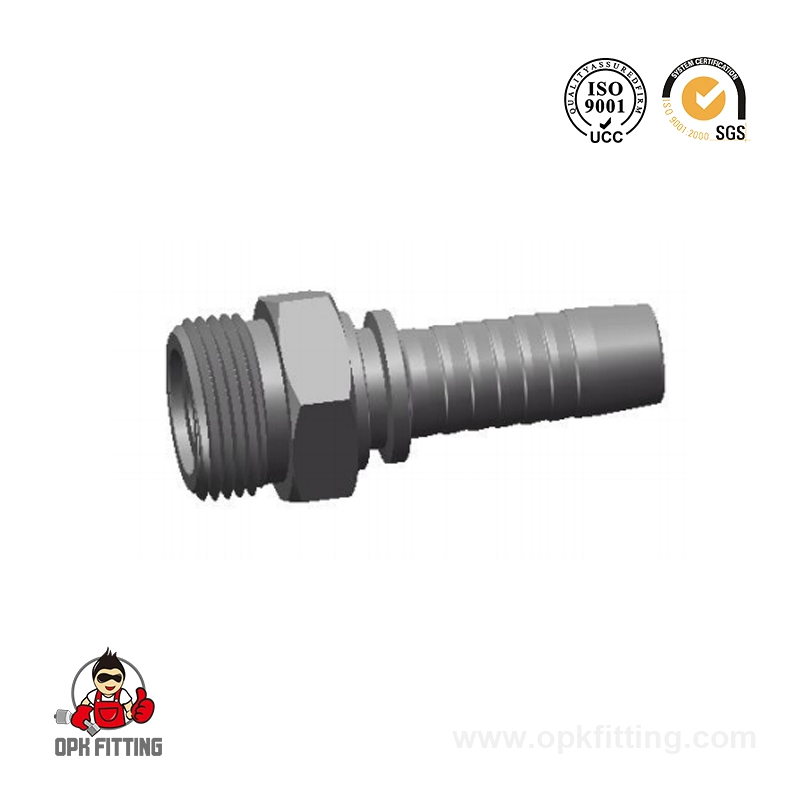
1. 원료 : 탄소강 및 스테인레스 스틸 사용 가능 2. 표준 도금 : 3가 아연 도금 (Cr3 / Chrome Free), Silver & Yellow 3. 염수 분무 테스트: >72시간(고객이 더 높은 요구 사항을 갖고 있는 경우 200시간으로도 가...
See Details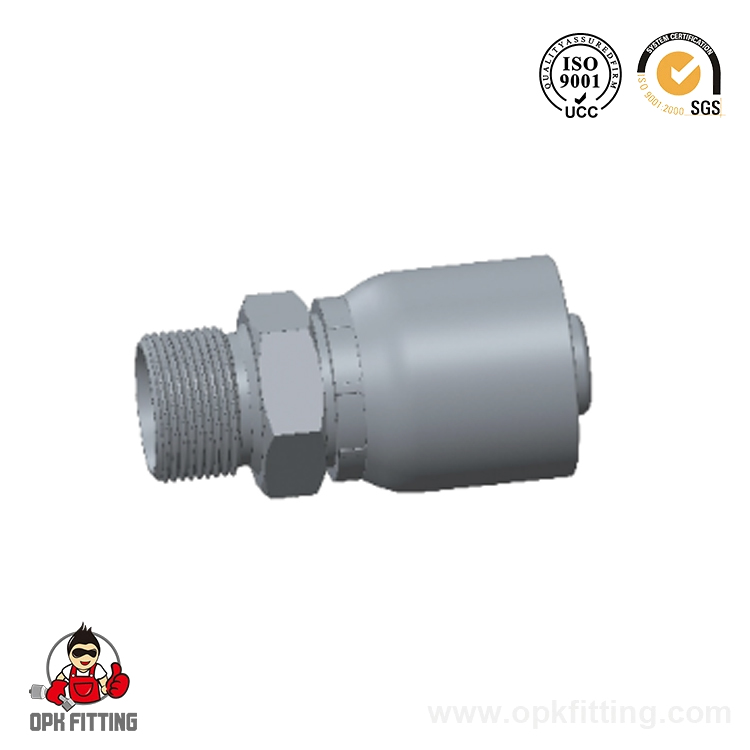
1. 원료 : 탄소강 및 스테인레스 스틸 사용 가능 2. 표준 도금 : 3가 아연 도금 (Cr3 / Chrome Free), Silver & Yellow 3. 염수 분무 테스트: >72시간(고객이 더 높은 요구 사항을 갖고 있는 경우 200시간으로도 가...
See Details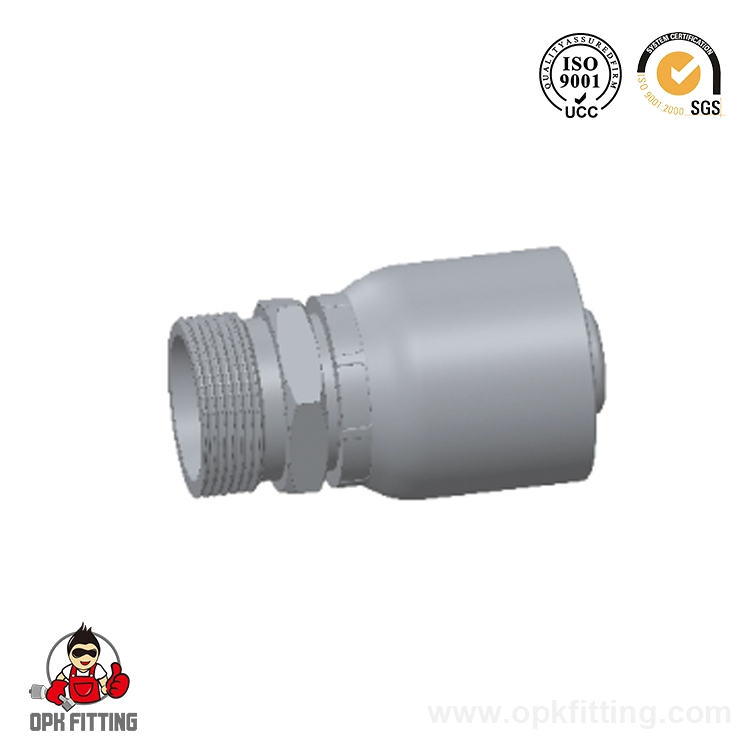
1. 원료 : 탄소강 및 스테인레스 스틸 사용 가능 2. 표준 도금 : 3가 아연 도금 (Cr3 / Chrome Free), Silver & Yellow 3. 염수 분무 테스트: >72시간(고객이 더 높은 요구 사항을 갖고 있는 경우 200시간으로도 가...
See Details

+86-18868902802


중국 절강성 닝보시 펑화구 펑화경제개발구 빈하이 신구 청하이로 298호
저작권 @ Ningbo Opk Fitting Co., Ltd. 유압 호스 피팅 제조업체 주문자 상표 부착 및 맞춤형 어댑터 회사
